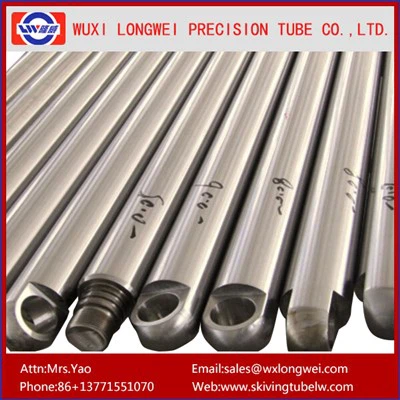
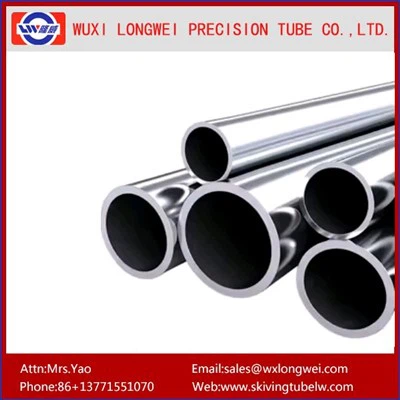
У Вуки ЛонгВеи Прецисион Тубе Цо., Лтд., линија за хладно извлачење је место где се сирови челик претвара у прецизне цеви. Када се клијенти питају како постижемо чврсте толеранције ИД-а и конзистентне механичке особине, одговор лежи у контролисаном, више-процесу-а не у једној машини. Ево како производимо хладно вучене цеви у нашој радњи, корак по корак, са стварним параметрима и поукама које смо научили на том путу.
Корак 1: Избор сировина и пред-третман
Свака цев почиње са сертификованом вруће{0}}ваљаном или бешавном шупљом шипком- типично СТ52, Е355 или АИСИ 1026 за хидрауличке примене. Пре цртања проверавамо хемијски састав спектрометром и проверавамо квалитет површине. Сваки шав или инклузија ризикује да се поцепа током деформације.
Цев се затим подвргава кисељењу да би се уклонио млински каменац, након чега следи фосфатирање или оксалат. Ово ствара слој носача мазива критичан за глатко цртање. Прошле године, серија увезеног калема показала је недоследну тежину премаза. Уместо да наставимо, поново-смо покренули линију за претходну обраду и прилагодили време потапања. Резултат: нула повраћања током првог извлачења. Предтретман није гламурозан, али прескакање ризикује скупо време застоја.
Корак 2: Хладно извлачење – процес деформације језгра
Припремљена цев је зашиљена на једном крају, а затим се провлачи кроз матрицу од каљеног карбида (и опциони трн за ИД контролу) користећи хидрауличну клупу за извлачење. Како се цев смањује у пречнику и дебљини зида, челична зрнаста структура се поравнава уздужно, повећавајући затезну чврстоћу и побољшавајући завршну обраду површине.
Контролишемо три кључне варијабле: однос смањења (обично 15–30% по пролазу), брзину извлачења (8–15 м/мин за прецизне разреде) и притисак подмазивања. На недавној серији φ50×4 мм Е355 цеви, циљали смо на коначну толеранцију ИД-а од Х8. После првог извлачења, овалност се померила за +0.08 мм. Наш техничар је подесио положај трна за 0,02 мм и смањио брзину за 10%. Следећих 200 метара одржало се унутар ±0,03 мм. Хладно извлачење није само повлачење метала-већ-исправка геометрије у реалном времену.
Корак 3: Средње жарење и коначно одређивање величине
За више{0}}пролазна извлачења или високе-врсте чврстоће, убацујемо корак сјајног жарења под заштитном атмосфером да бисмо вратили дуктилност без скалирања. Ово спречава пуцање у наредним редукцијама. Након коначног извлачења, цеви се могу подвргнути лаганом исправљању на ротирајућим носилима како би се испуниле спецификације нагиба
Корак 4: Завршна обрада и инспекција – где је квалитет проверен
Пре испоруке, свака цев пролази кроз:
- Провера димензија: ласерски микрометри за ОД, пнеуматски утикачи за ИД, ултразвучно{0}}мапирање дебљине зида;
- Површинска верификација: Профилометар за вредности Ра (стандардно хладно вучено: Ра 1,6–3,2 μм; завршна обрада доступна до Ра 0,4 μм);
- Механичка валидација: Тестови на затезање узорака према ЕН ИСО 6892, са извештајима који се могу пратити до топлотног броја.
Ако се параметар помери-као што је незнатно проширење ИД-а због хабања матрице-заустављамо се, преорађујемо и поново-квалификујемо пре него што наставимо. Без менталитета "брод и сортирај".
Зашто је хладно цртање важно за вашу апликацију
Хладно вучене цеви нуде супериорну тачност димензија, побољшану снагу и бољи површински интегритет у поређењу са{0}}ваљаним алтернативама. За хидрауличне цилиндре, пнеуматске системе или прецизне машине, то значи лакшу монтажу, дужи век заптивке и мање кварова на терену.
Транспарентне смернице о ограничењима
Ако ваш дизајн захтева ултра{0}}танке зидове или екстремне размере дужине{1}}према-пречнику, за хладно извлачење ће можда бити потребни специјализовани алати или додатни пролази. Унапред ћемо саветовати о изводљивости, времену испоруке и трошковима -попуста-без препродаје.
Хајде да се ускладимо са вашим захтевима за цеви
Ако набављате хладно вучене цеви за нови пројекат, радо ћемо поделити наш дијаграм тока процеса, извештаје о узорцима инспекције или извршити технички преглед вашег цртежа. У Вуки ЛонгВеи Прецисион Тубе, прецизност није накнадна мисао-већ је уграђена у свако смањење, сваки пролаз, сваки метар. Пошаљите своје ОД/ИД толеранције, квалитет материјала и напомене о примени нашем инжењерском тиму. Хајде да причамо о мерљивим спецификацијама, а не само о цитатима.