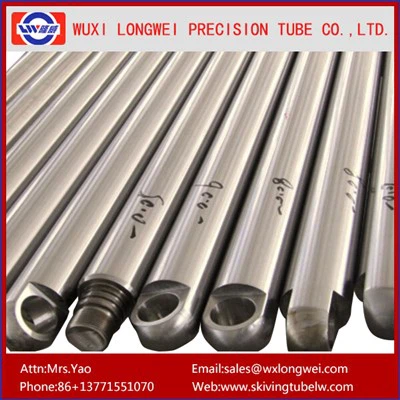
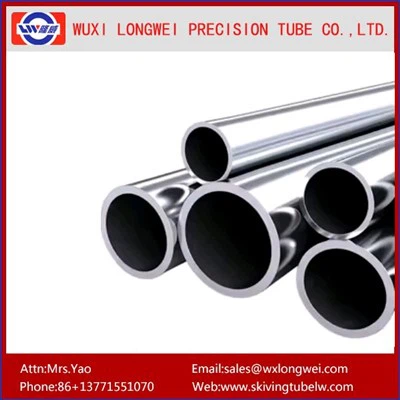
Да би се ефикасно побољшала дебљина зида прецизних хладно извучених цеви, неопходно је из различитих углова извести, као што је одржавање униформности током загревања цеви и истовремено обезбеђивање гладак и спорији раст и пад температуре ; у исто време, опрема се може прилагодити како би се утврдио положај уградње срчаног ваљка и разних параметара; али и да се осигура да је средишња линија ваљка центра пирсинг млин у складу са средишњом линијом перфорираног колица како би се избјегли различити штетни услови.
Поред тога, производни алати за хладно извучене цијеви морају бити одмах замијењени. Конкретно, цев се мора држати у најбољем радном стању и са високом прецизношћу. Након усавршавања свих аспеката процеса и опреме, прецизност зида прецизне хладно извучене цеви је извесна. То ће се побољшати.
хттп://ввв.скивингтубелв.цом/