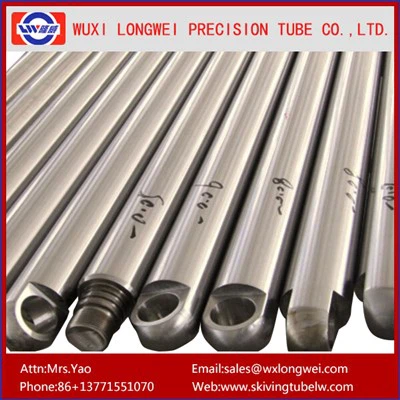
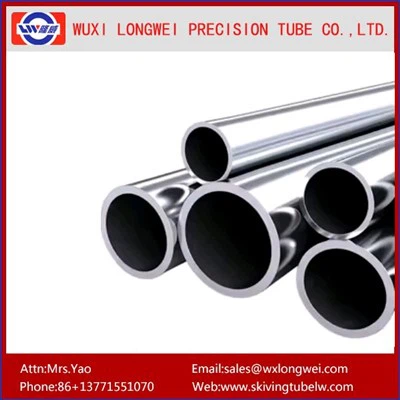
У Вуки ЛонгВеи Прецисион Тубе Цо., Лтд., обрадили смо хиљаде метара цеви за хидрауличне цилиндре-од компактних покретача који се користе у машинама за паковање до великих-буради за грађевинску опрему. Када инжењери питају зашто доследно препоручујемо прескакање традиционалних рута за досадно или само брушење{5}}, одговор није теоретски. Изграђен је на ономе што свакодневно виђамо у нашој радњи: мање проблема са монтажом, дужи век заптивке и предвидљивији учинак на терену.
Прецизна геометрија која штеди време за склапање
Хидраулични цилиндри захтевају чврсте толеранције ИД-а-обично Х8/Х9-и доследну равност да би се спречило везивање клипа. Скијање уклања материјал у једном, контролисаном пролазу помоћу алата са више-ивица које води расхладна течност под високим притиском. За разлику од агресивног бушења, коригује овалност и побољшава цилиндричност без изазивања трагова вибрација.
У прошлом тромесечју, купац који је састављао телескопске цилиндре пријавио је повремено екструзију заптивки на цевима{0}}које је испоручио конкурент. Извршили смо упоредно--поређење: њихове само избрушене- цеви су показале Ра 0,6 μм, али су имале повремени талас (Вт > 8 μм). Наше изрезане + полиране цеви држале су Ра 0,3 μм са Вт испод 3 μм по целој дужини. Резултат? Њихова монтажна линија смањила је силу уметања клипа за 18%, а жалбе на терену су пале на нулу у наредних шест месеци. Конзистентност геометрије није само спецификација-већ и време рада.
Површинска обрада која штити заптивке и течност
Произвођачи заптивки често одређују Ра 0,2–0,4 μм за динамичке примене. Само љуштење може да достигне Ра 0,8 μм, али када је праћено брушењем ваљком у истој поставци, површина се подвргава хладној обради: микро-врхови се сабијају у удубине, стварајући завршну обраду налик платоу- која задржава подмазивање док минимизира абразију.
Пратимо ово пажљиво. На недавној серији φ100×8 мм Е355 цеви за мобилног добављача хидраулике, наш инлине профилометар је бележио свака 2 метра. Када су промене температуре околине изазвале благу промену вискозитета расхладне течности, систем је означио помак према Ра 0,45 μм. Наш техничар је подесио притисак гланцања за 5 бара и направио кратак пролаз за чишћење-без отпада, без одлагања. Тај ниво контроле процеса је разлог зашто произвођачи цилиндара верују цевима са шиљком за апликације великог{11}}циклуса.
Смањени укупни трошкови кроз интеграцију процеса
Извођење љуштења и брушења у једном подешавању елиминише секундарно брушење, смањује руковање и скраћује време циклуса за 30–40% у поређењу са више-завршном обрадом. За произвођаче, то значи бржи проток и нижи -јединични трошак-без жртвовања квалитета.
Али веће уштеде често долазе касније: мање захтева за гаранцију, мање дораде током монтаже и продужени сервисни интервали. Један ОЕМ партнер је израчунао да је прелазак на наше цеви са изолацијом смањио њихове укупне трошкове власништва за 22% током две године, првенствено кроз смањену учесталост замене заптивки.
Искрена ограничења: када љуштење није последњи корак
Транспарентни смо: ако ваш дизајн захтева Ра < 0,2 μм или завршну обраду огледала за ултра-заптивање под високим-притиском, љуштење + брушење ће можда и даље захтевати накнадно лагано брушење-. Саветоваћемо то унапред. Наш циљ није да подстакнемо процес-већ да ускладимо праву завршницу са вашом апликацијом, са подацима који то доказују.
Хајде да се ускладимо са вашим захтевима за цилиндар
Ако квалификујете цеви за нови хидраулички систем, радо ћемо поделити извештаје о могућностима процеса, сертификате о храпавости површине или извршити технички преглед вашег цртежа. У Вуки ЛонгВеи Прецисион Тубе, не ослањамо се на обећања из брошура. Ми меримо, подешавамо и испоручујемо цеви које раде на вашој монтажној траци и на терену. Пошаљите толеранцију ИД-а, оцену материјала и напомене о примени нашем инжењерском тиму-хајде да разговарамо о мерљивим резултатима, а не само о спецификацијама.